Introduction
Feuille de débit visuelle
Stratégies d’imbrication
Machines CNC
Soudage et nettoyage d’angles
Gestion des chutes
Étiquettes intelligentes
Imbrication verre
En chiffres
Suivant
Démo
Acheter et planifier08 sur 17 · Responsable de production, opérateurs de coupe et de soudage
Moins de barres, moins de chutes : chaque plan de coupe affiche son propre rendement.
La matière est le premier poste de coût d’une usine de menuiseries, et avec l’optimisation de débit, l’écart entre une bonne imbrication et une imbrication moyenne se mesure sur chaque barre.
01Feuille de débit visuelle
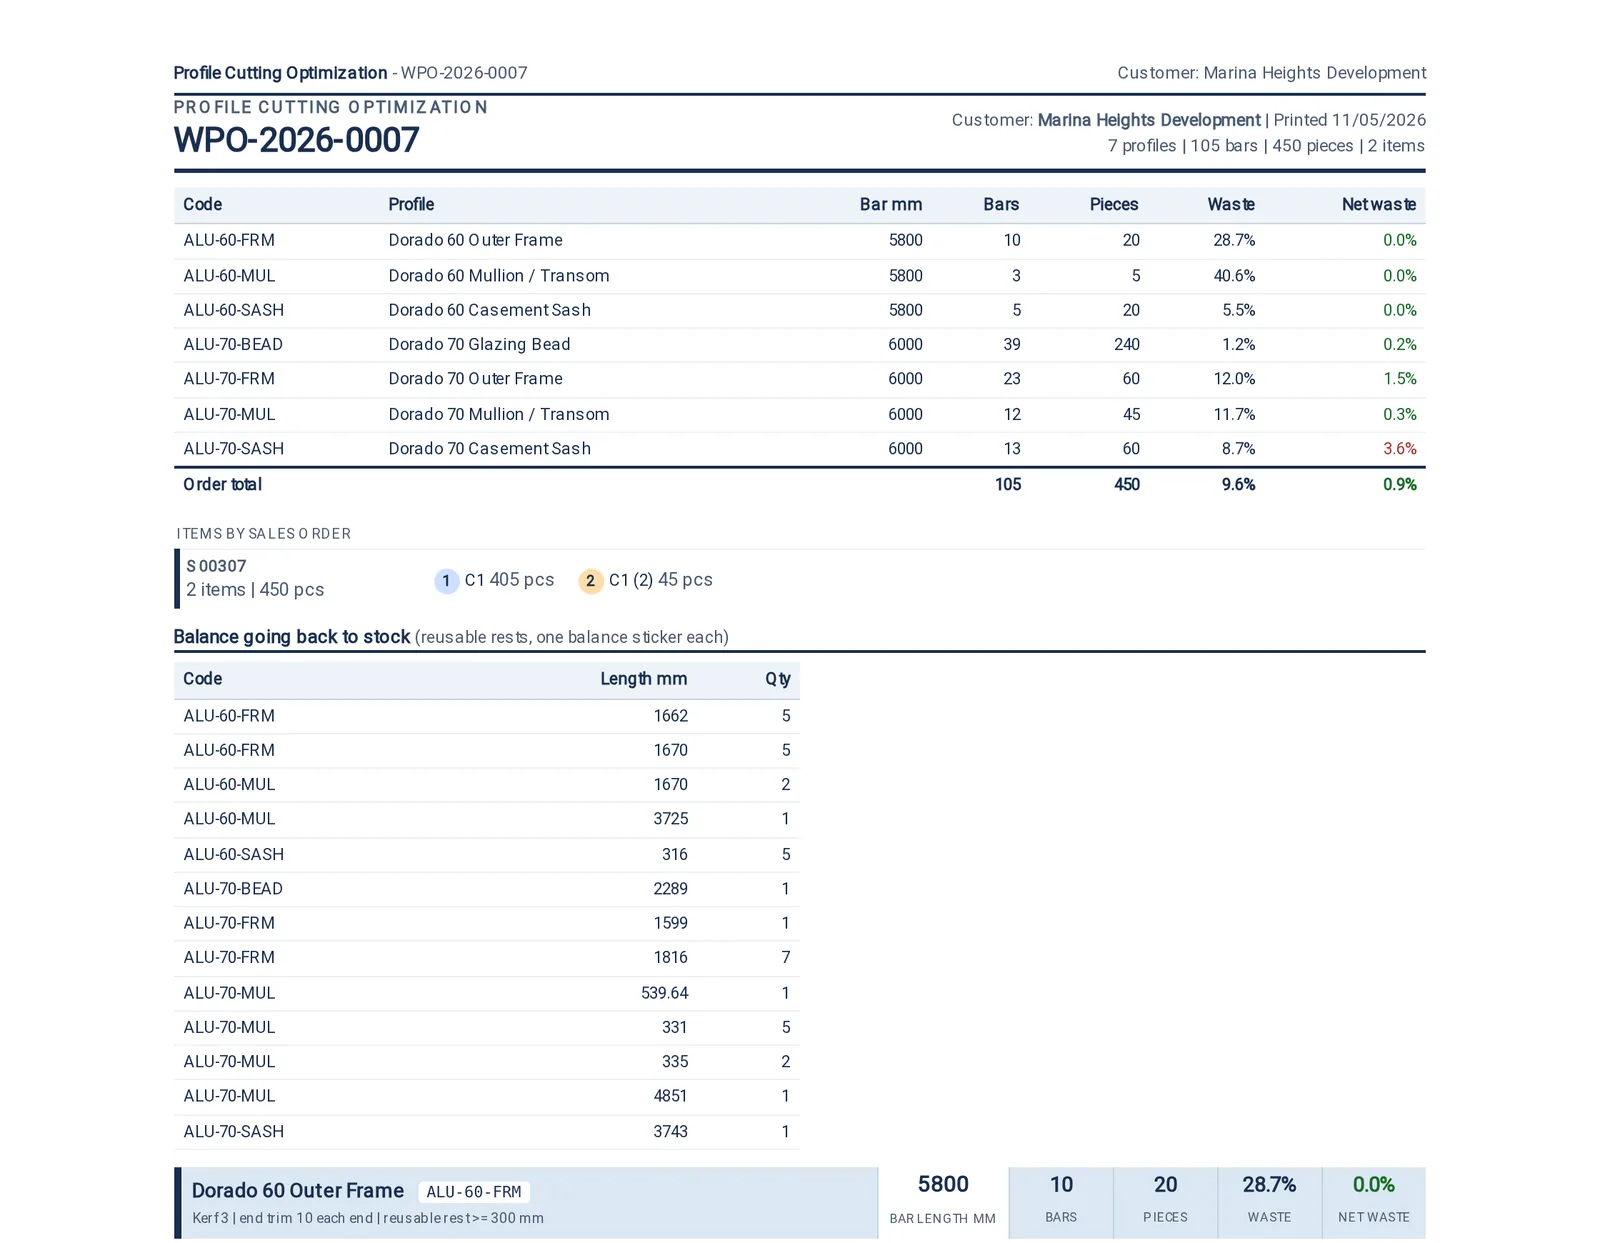
Une feuille de débit que l’opérateur de scie peut lire
SoloAtelierUsine
- Chaque barre dessinée, chaque pièce nommée, avec ses angles réels
- Pièces regroupées en couloirs par menuiserie
- Imprimez-la ou affichez-la à la scie

02Stratégies d’imbrication
Plusieurs stratégies, et le plan vous dit laquelle a payé
SoloAtelierUsine
- Plusieurs méthodes d’imbrication, de la plus rapide à la plus exacte ; le plan garde la meilleure
- Épaisseur de lame, coupes d’extrémité et plus petite pièce qui vaut d’être gardée
- Rendement indiqué sur le plan lui-même
- Les chutes utilisables retournent en rack, pas à la benne
- Chaque profilé débité dans la longueur de barre qui génère le moins de chutes, ou celle qui est en rack
- Les pièces plus longues qu’une barre sont coupées au meilleur raccord ou envoyées vers une barre spéciale : demander, automatique ou bloquer

03Machines CNC
Directement vers la scie et le centre d’usinage
AtelierUsine
- Chaque scie et centre d’usinage avec son format et sa structure de fichier : CSV, XML, G-code ou DXF
- Tronçonneuses double tête : chaque pièce porte ses deux angles d’extrémité, les deux coupes d’onglet se font en un passage
- Téléchargé, déposé dans le dossier réseau de la machine, ou envoyé par HTTP, OPC-UA ou Modbus, chaque envoi étant tracé
- Le DXF dessine chaque coupe avec son vrai contour d’onglet ; le G-code règle la butée de longueur et lance la macro de coupe de la machine
- Le plan de coupe fait foi : le fichier et les documents papier ne peuvent pas diverger


04Soudage et nettoyage d’angles
Soudage et nettoyage d’angles, dans l’atelier et dans le plan
AtelierUsine
- Soudeuses quatre têtes et nettoyeuses d’angles déclarées comme machines, avec leur capacité et leur coût horaire
- Chaque menuiserie scannée à la coupe, au soudage, au vitrage et au ferrage dans l’atelier
- Un contrôle qualité après soudage ; un défaut de soudure est déclaré en non-conformité avec sa cause
- Les cotes de débit viennent des formules de débit de votre gamme, jeux compris

05Gestion des chutes
Chaque chute enregistrée, étiquetée et utilisée en premier
SoloAtelierUsine
- Chaque chute réutilisable enregistrée avec sa longueur, son profilé et l’ordre qui l’a produite
- Une étiquette sur chaque chute : sa longueur, son extrémité coupée dessinée et le rack où elle va
- Les extrémités en onglet signalées sur l’étiquette : à recouper avant réemploi
- L’optimiseur prend les chutes avant d’entamer une barre neuve
- Disponible, réservée, consommée ou mise au rebut, suivi pièce par pièce


06Étiquettes intelligentes
Des étiquettes qui disent tout à l’atelier
SoloAtelierUsine
- Une étiquette sur chaque pièce débitée : menuiserie, côté, longueur, angles, commande et code-barres
- Une étiquette de menuiserie finie avec la menuiserie dessinée telle que conçue, ses dimensions, pièce et étage, client et vitrage
- Une étiquette sur chaque chute réutilisable, et une étiquette pour chaque vitrage
- Planches A4 ou rouleau thermique 100 x 50 mm ; arabe et anglais imprimés correctement
- Étiquettes envoyées directement aux imprimantes thermiques, chaque impression tracée et les réimpressions enregistrées


07Imbrication verre
Le verre imbriqué par plateaux, pas en liste
Usine
- Vitrages placés sur les plateaux de verre, tournés là où le verre le permet
- Taux d’utilisation par plateau
- Une liste de découpe verre directement exploitable par le coupeur


Ce que suit ce poste
Les chiffres affichés au mur
Le rendement et les pertes apparaissent sur le tableau de bord Contrôle de production, avec une mini-courbe des pertes par jour et un Pareto des temps d’arrêt à côté.
Rendement par plan
Longueur réutilisable récupérée
Taux de perte face à votre seuil
Ce qu’il produit
01Un plan de coupe avec son rendement
02Un fichier machine par scie ou centre d’usinage
03Des étiquettes pour chaque pièce, chute, menuiserie et vitrage
04Un récapitulatif des pertes